
花岗岩属于典型高硬度、高磨蚀性岩石,莫氏硬度可达 6-7 级,破碎加工中极易造成设备衬板、辊皮快速磨损,同时硬岩在细碎环节容易出现针片状超标、出料粒度波动大等问题。本次项目工况明确:进料粒径 2 公分,成品要求 3 毫米,目标时产 40 吨,不少客户会纠结破碎机机型选择,而 1080 型对辊制砂机在该工况下适配性突出,下面结合工况做详细选型解析。
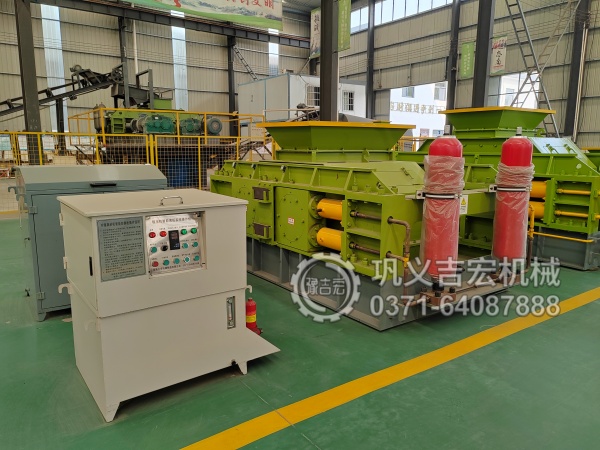
先拆解项目核心指标。原料花岗岩进料≤20mm,成品砂石控制在 3mm,属于典型二段细碎整形工况。时产 40 吨的产量要求,既要保证产能稳定,又要严控过粉碎,避免石粉含量过高影响骨料品质。很多硬岩加工现场会选用锤破、冲击破做细碎,但花岗岩硬度高,冲击破碎方式配件损耗巨大,运维成本居高不下。而对辊制砂机依靠辊面挤压剪切破碎,受力平稳,更适合硬岩窄粒度区间的细碎作业,1080 型号正是针对这类中小规模硬岩制砂场景设计。
1080 型对辊制砂机,辊径 1000mm,辊宽 800mm,也就是行业常说的 1080 液压对辊。针对本次进料 2 公分、出料 3 毫米的工况,首先要调整辊隙。将双辊间隙设定在 3mm 左右,花岗岩进入两个相向旋转的辊子之间,受到挤压作用产生裂纹、碎裂,合格物料直接从辊缝排出,大颗粒被截留继续破碎。挤压破碎原理决定了成品粒型圆润,针片状占比低,符合机制砂骨料标准。在花岗岩原料稳定、进料不超 20mm 前提下,该机型稳定出力可达 40 吨每小时,刚好匹配项目产能需求。
硬岩工况选型,辊皮材质是重中之重。花岗岩磨蚀性强,普通高锰钢辊皮使用寿命短,频繁停机换件会耽误生产。本项目推荐选用加厚高铬合金辊皮,耐磨性能大幅提升,抗冲击能力强,应对 2 公分花岗岩颗粒冲击不易崩边。同时优先选配液压调节装置,相比弹簧款,液压对辊可以快速微调辊缝,遇到少量难破碎杂物时具备自动退让功能,防止铁块等硬物进入造成设备卡死,保护主机,降低故障停机概率。
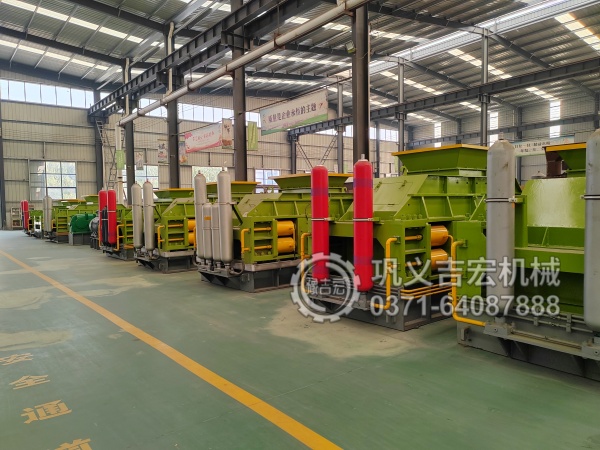
配套系统也要同步考量。上游建议配置小型筛分设备,严控进料最大粒径,杜绝超 20mm 大块物料进入对辊机,防止辊面局部受力不均、磨损加快。后端搭配振动筛,对 3mm 成品进行分级,筛上粗料可返回对辊机二次破碎,形成闭路循环,保障成品粒度稳定。电机配置方面,1080 对辊标配双电机驱动,功率匹配硬岩负载,避免过载跳闸。
当然也要客观说明设备适用边界。1080 对辊制砂机在本工况下能够稳定产出 40 吨 / 时 3mm 骨料,但原料含泥量不能过高,泥土容易糊住辊缝,造成出料变粗。如果现场花岗岩伴生大量土,需要前置洗泥工序。对比其他破碎设备,它优势是运维简单、成品粒型好。短板是不适合大块原料直接破碎,必须做好前置预处理。
综合来看,针对进料 2 公分、成品 3 毫米、时产 40 吨的花岗岩硬岩细碎项目,1080 型液压对辊制砂机是性价比很高的选型。合理搭配耐磨辊皮、闭路筛分系统,规范控制进料粒度,既能满足产能与粒度要求,又能降低长期配件消耗,非常适合中小型花岗岩骨料加工生产线。
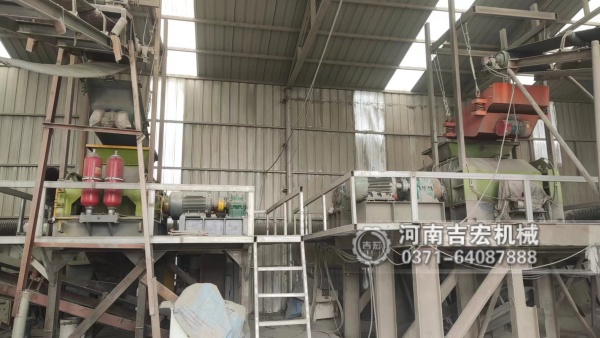
吉宏机械是液压对辊制砂机的专业生产厂家,生产经验丰富、机械性能好,技术有保障,并且价格优惠,可以为您减去很多不必要的开支。有需要的用户朋友,欢迎在线咨询进行详细了解或来厂参观试机!联系电话:13849116116。
